破乳剂处理切削液乳化废水实操要点
时间:2026-10-26 16:11:00
来源:
浏览|:4次
机加工行业在金属切削、打磨、磨削工序中,会大量使用切削液,经过循环使用后产生报废切削液废水。废切削液是典型水包油型乳化废水,内部微小油滴依靠表面活性剂形成稳定结构,静置很难自然分层,常规隔油池无法处理,一直是工业污水处理中的难点。污水破乳剂是目前处理废切削液主流药剂,江苏破乳剂生产厂商昊诺水处理,结合大量机加工现场调试经验,讲解破乳剂处理切削液乳化废水实操要点。
废切削液来源分为两大类,一类是金属加工过程中循环老化的水溶性切削液,另一类是设备清洗产生的稀释切削废水。老化切削液乳化程度较高,含油量高,COD浓度动辄上万,水质稳定性较强。很多工厂直接将这类废水排入综合污水站,会造成生化系统崩溃,必须单独预处理,而破乳预处理就是核心工序。
药剂选择方面,处理切削液废水需要污水处理破乳剂。破乳剂的作用机理,是利用药剂分子中和乳化液胶粒表面电荷,破坏油水界面保护膜,让原本分散在水中的细小油滴相互碰撞聚集,形成大油滴,实现油水分离。市面上破乳剂品类繁多,通用型破乳剂面对高浓度废切削液经常出现破乳慢、水层浑浊、油泥黏重等问题,先选用针对切削液体系开发的污水破乳剂,效果更稳定。
现场实操一是原水pH调节。绝大多数切削液为碱性,很多客户存在误区,认为处理切削液废水必须大幅调酸。实际调试要以小试结果为准,部分切削液体系在弱酸条件下破乳效果好,过度酸化会增加酸的消耗成本,还会产生大量盐类,提高出水含盐量,对后续生化产生压力。在实验室小试阶段,需要设置多组pH梯度,对比不同酸碱度下破乳分层效果,确定合理pH区间。
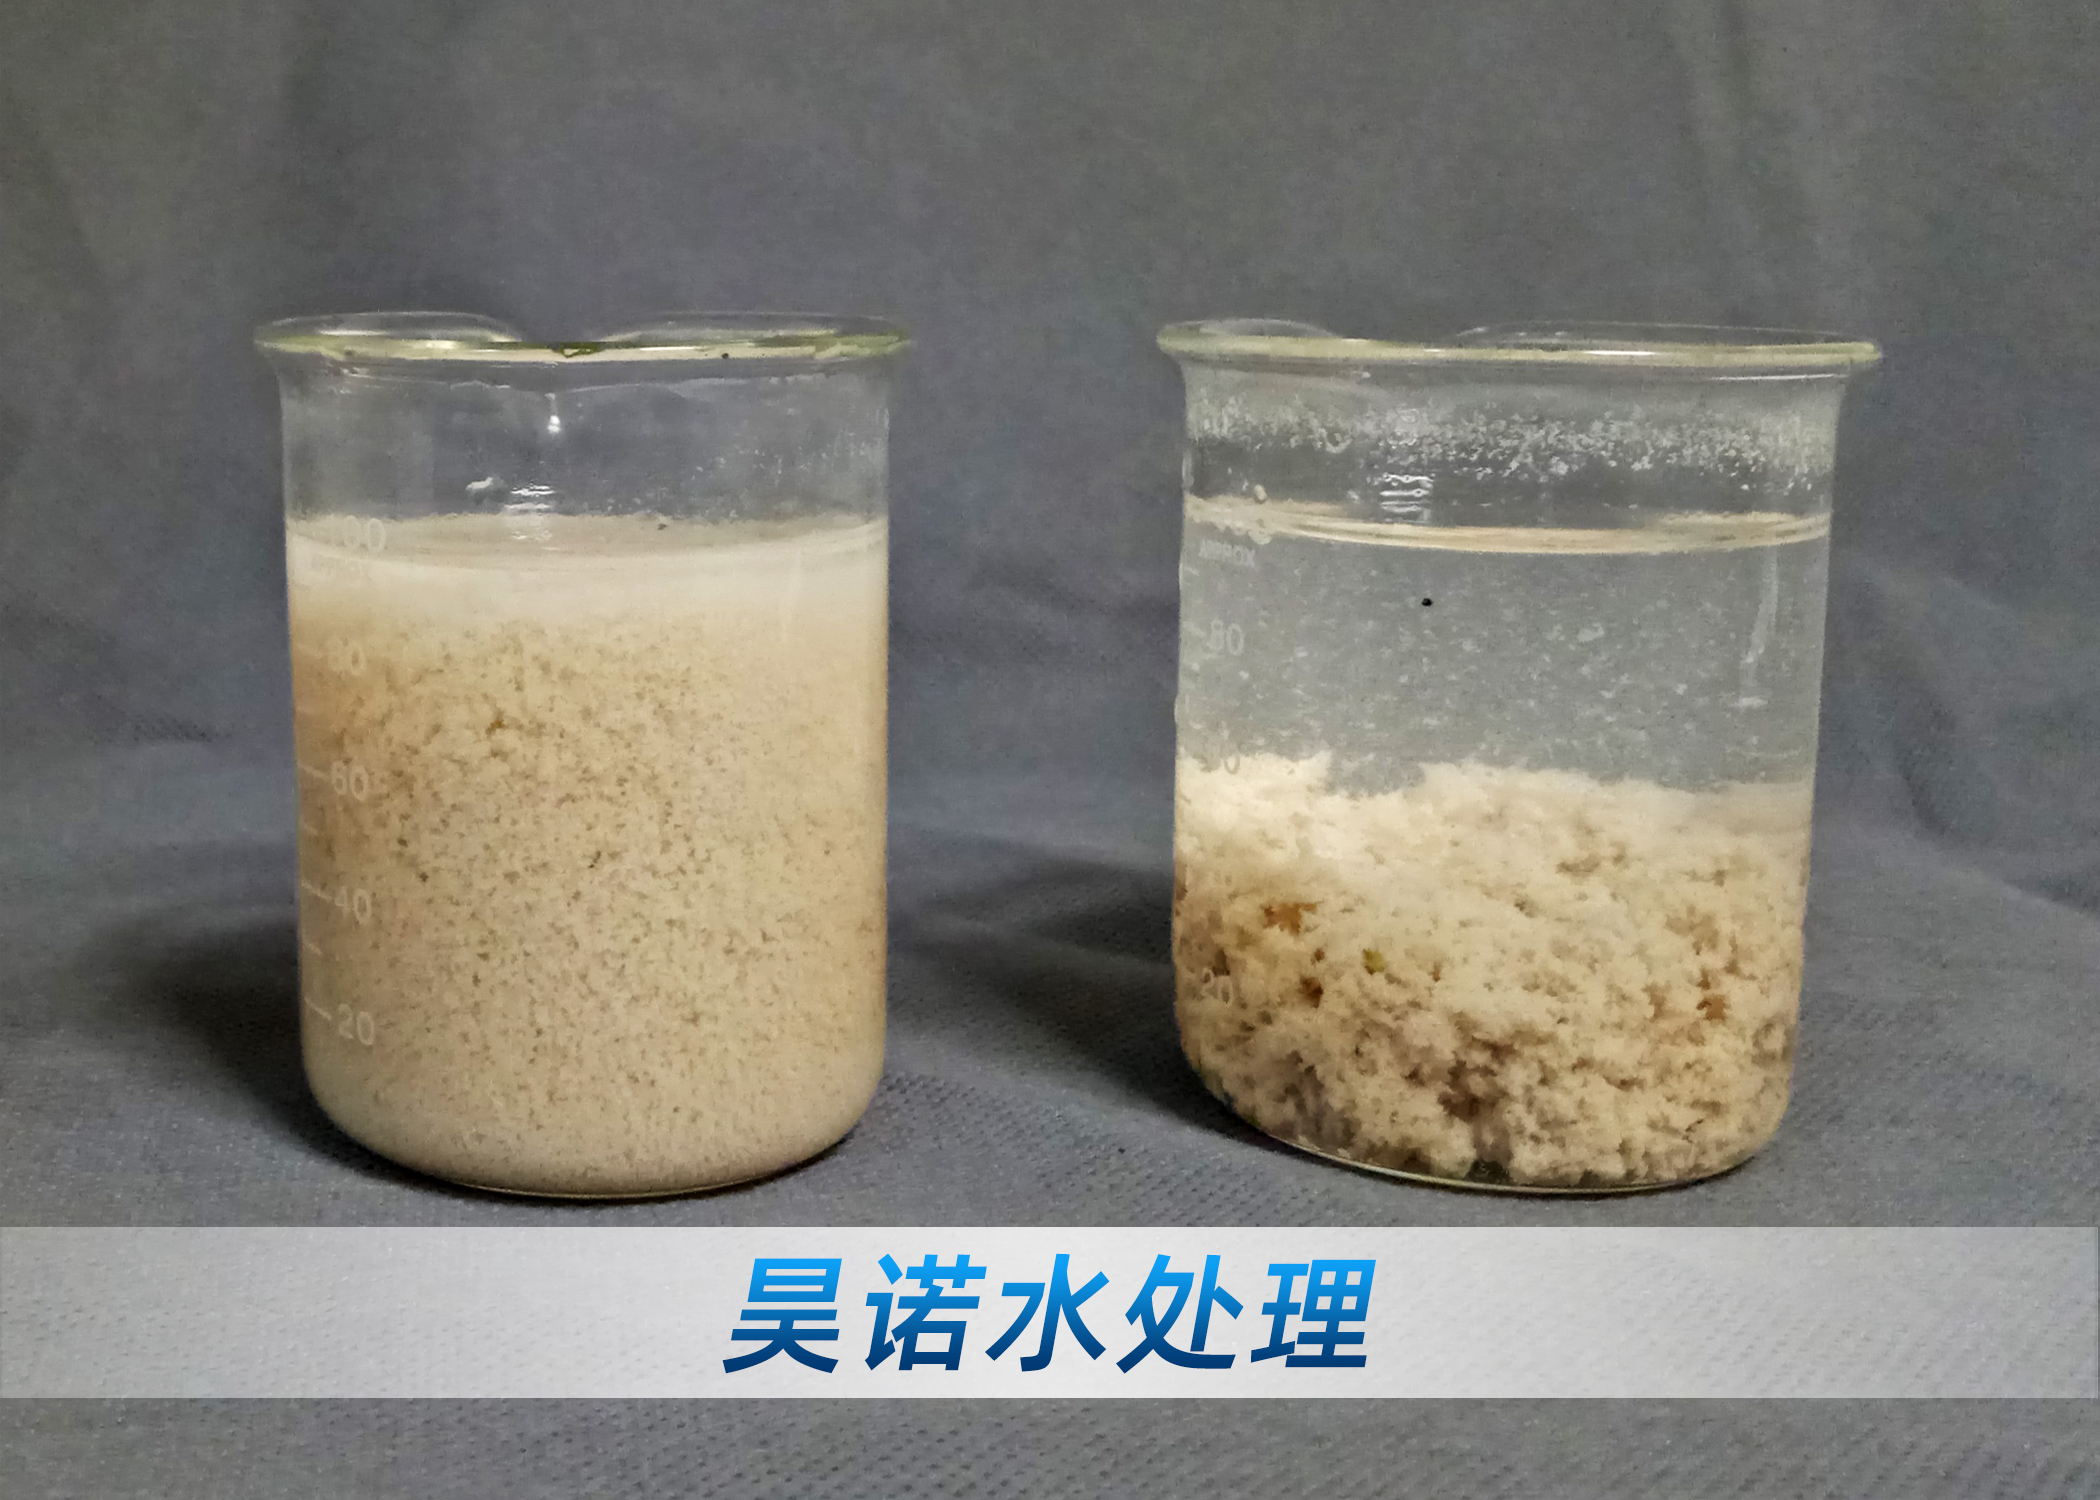
二是药剂投加与搅拌控制。污水破乳剂投加之后,快速搅拌阶段非常关键,快速搅拌让药剂和废水充分混合,药剂分子接触乳化胶体,完成电荷中和;之后转为慢速搅拌,给油滴碰撞聚集的时间。搅拌速度过快或者搅拌时间太长,会打碎已经聚集的油团,造成再次乳化,这是现场调试容易踩坑的地方。搅拌结束后静置沉降,观察上层浮油、中间清水层、底部污泥。
三是配套絮凝药剂协同使用。破乳完成之后,水体里面还有细微悬浮颗粒,单独依靠破乳剂很难让水体清澈。通常破乳之后,投加絮凝剂,搭配聚丙烯酰胺,将细小悬浮物絮凝沉淀,进一步降低出水COD与浊度。药剂投加顺序不可颠倒,不能先投加絮凝剂再加破乳剂,会直接削弱破乳效果。
同时要重点关注浮油与污泥处置。切削液废水破乳后会产生浮油与底泥,浮油可以收集回收,降低资源损耗;底泥属于危险废物,需要合规收集转运。调试时控制破乳剂投加量,药剂过量,不仅提升药剂成本,还会让污泥黏性变大,脱水困难,增加危废处置成本。
很多机加工企业会遇到水质波动问题,不同时间段排放的废切削液浓度不同。建议在污水站设置调节池,均衡水质,减少浓度剧烈波动,降低破乳剂投加量的频繁调整压力。定期取水检测,跟踪含油量、COD变化,根据水质微调药剂投加量。
作为江苏破乳剂生产厂商,昊诺水处理提醒各位客户,废切削液处理不要盲目照搬其他工厂方案。不同切削液配方差异巨大,即便同为机加工废水,适配的污水处理破乳剂型号、投加量也不一样。先寄送水样开展实验室小试,拿到可靠数据之后,再进入现场中试,确认工艺稳定之后规模化使用。
总而言之,利用破乳剂处理切削液乳化废水,药剂选型、pH控制、搅拌工艺、药剂投加顺序、污泥管理,每一个环节都会影响出水效果。规范做好预处理,才能稳定去除乳化油,降低污染物负荷,保护后端生化系统,满足污水处理相关标准。