News Center

破乳剂的油水分离效果,不仅取决于药剂选型、投加用量、水质工况,搅拌工艺的准确控制是容易被忽视的核心关键,搅拌转速、搅拌时长、快慢搅拌切换时机,直接决定药剂混合均匀度、反应充分度、絮体成型质量,影响油水分层效果和出水水质。很多污水站药剂选型正确、用量准确、水质工况稳定,但依旧出现破乳效果差、絮体细碎、分层缓慢、出水浑浊等问题,核心原因就是搅拌工艺控制不当,水力条件不匹配。准确把控快慢搅拌工艺要点,适


破乳剂的水处理效果并非固定不变,会受到水体酸碱环境、水温温度、废水污染浓度三大核心工况因素的直接影响,这三类因素也是导致现场破乳效果波动、水质忽稳忽差的主要原因。很多污水处理站运维人员仅关注药剂选型和投加量,忽略工况环境的动态变化,导致小试效果优异但现场投产效果不佳,频繁出现破乳失效、油水分层差、出水不达标的问题。深入掌握三大核心因素对破乳效果的影响规律,能够针对性优化现场工艺,适配复杂多变的水质
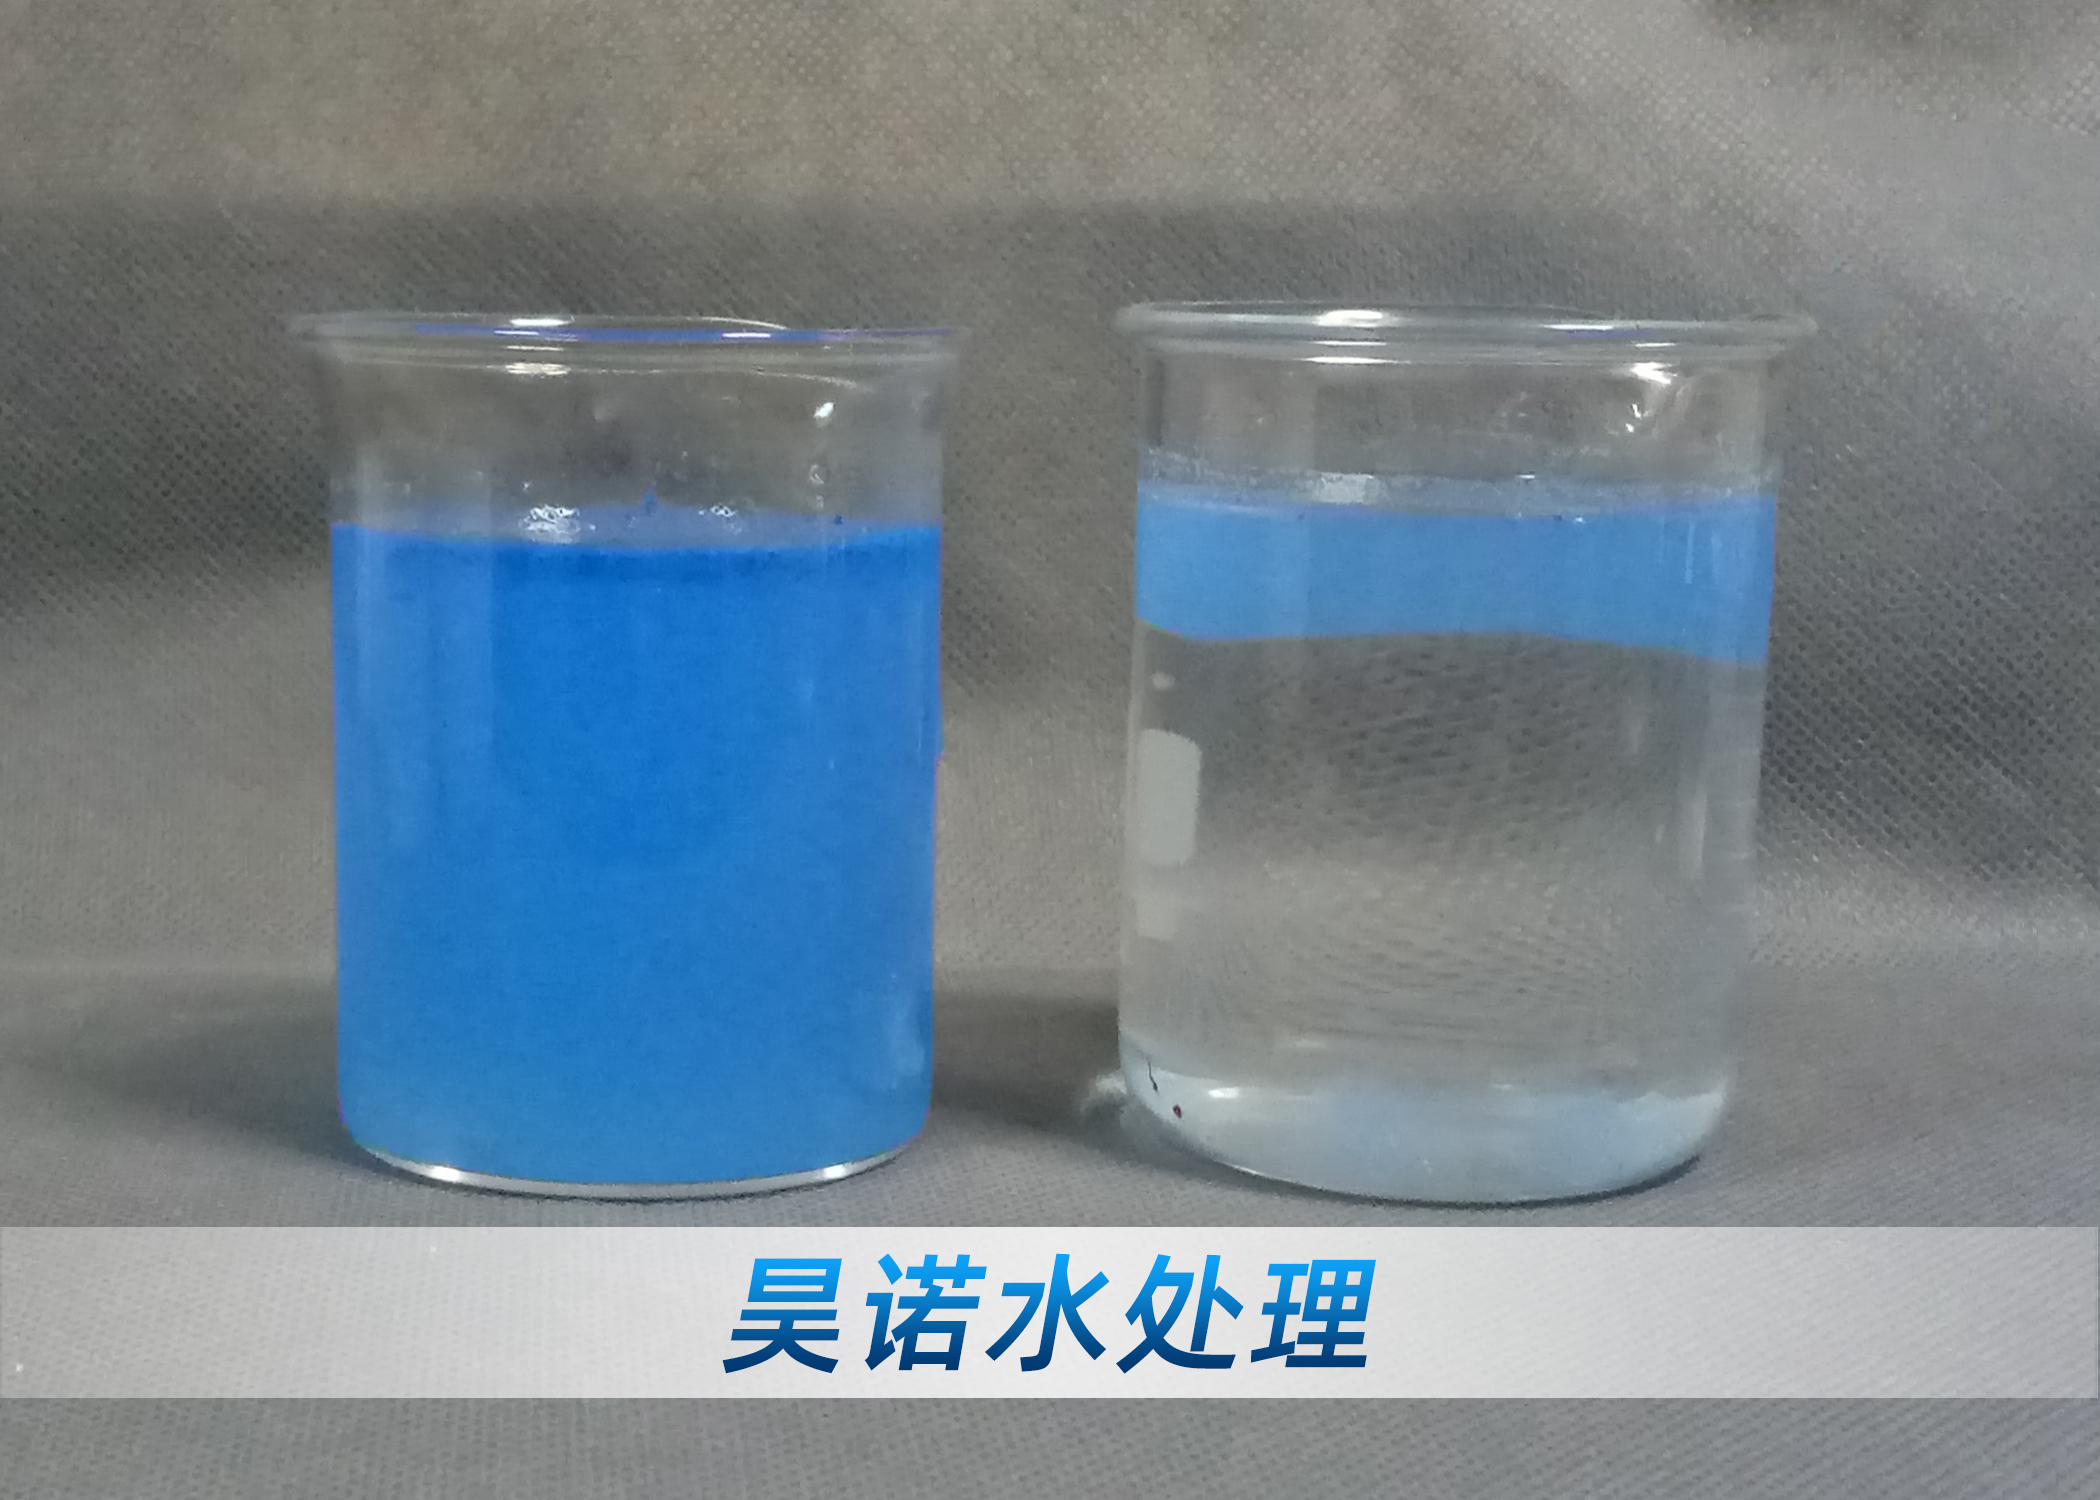
不少企业在采购破乳剂环节,会跳过烧杯小试,仅凭产品介绍、同行推荐或者口头沟通直接大批量采购药剂,等到药剂投入现场使用,才发现分层效果差、絮体异常、出水不达标的问题,造成药剂浪费,甚至污水站出水波动。处理乳化废水,小试是选型和工艺调试必不可少的前置步骤,是用低成本验证药剂适配性、锁定适宜工艺参数的手段。工业乳化废水水质具备较强的独特性,即便同行业不同工厂,废水差异也很大。生产原料、助剂、
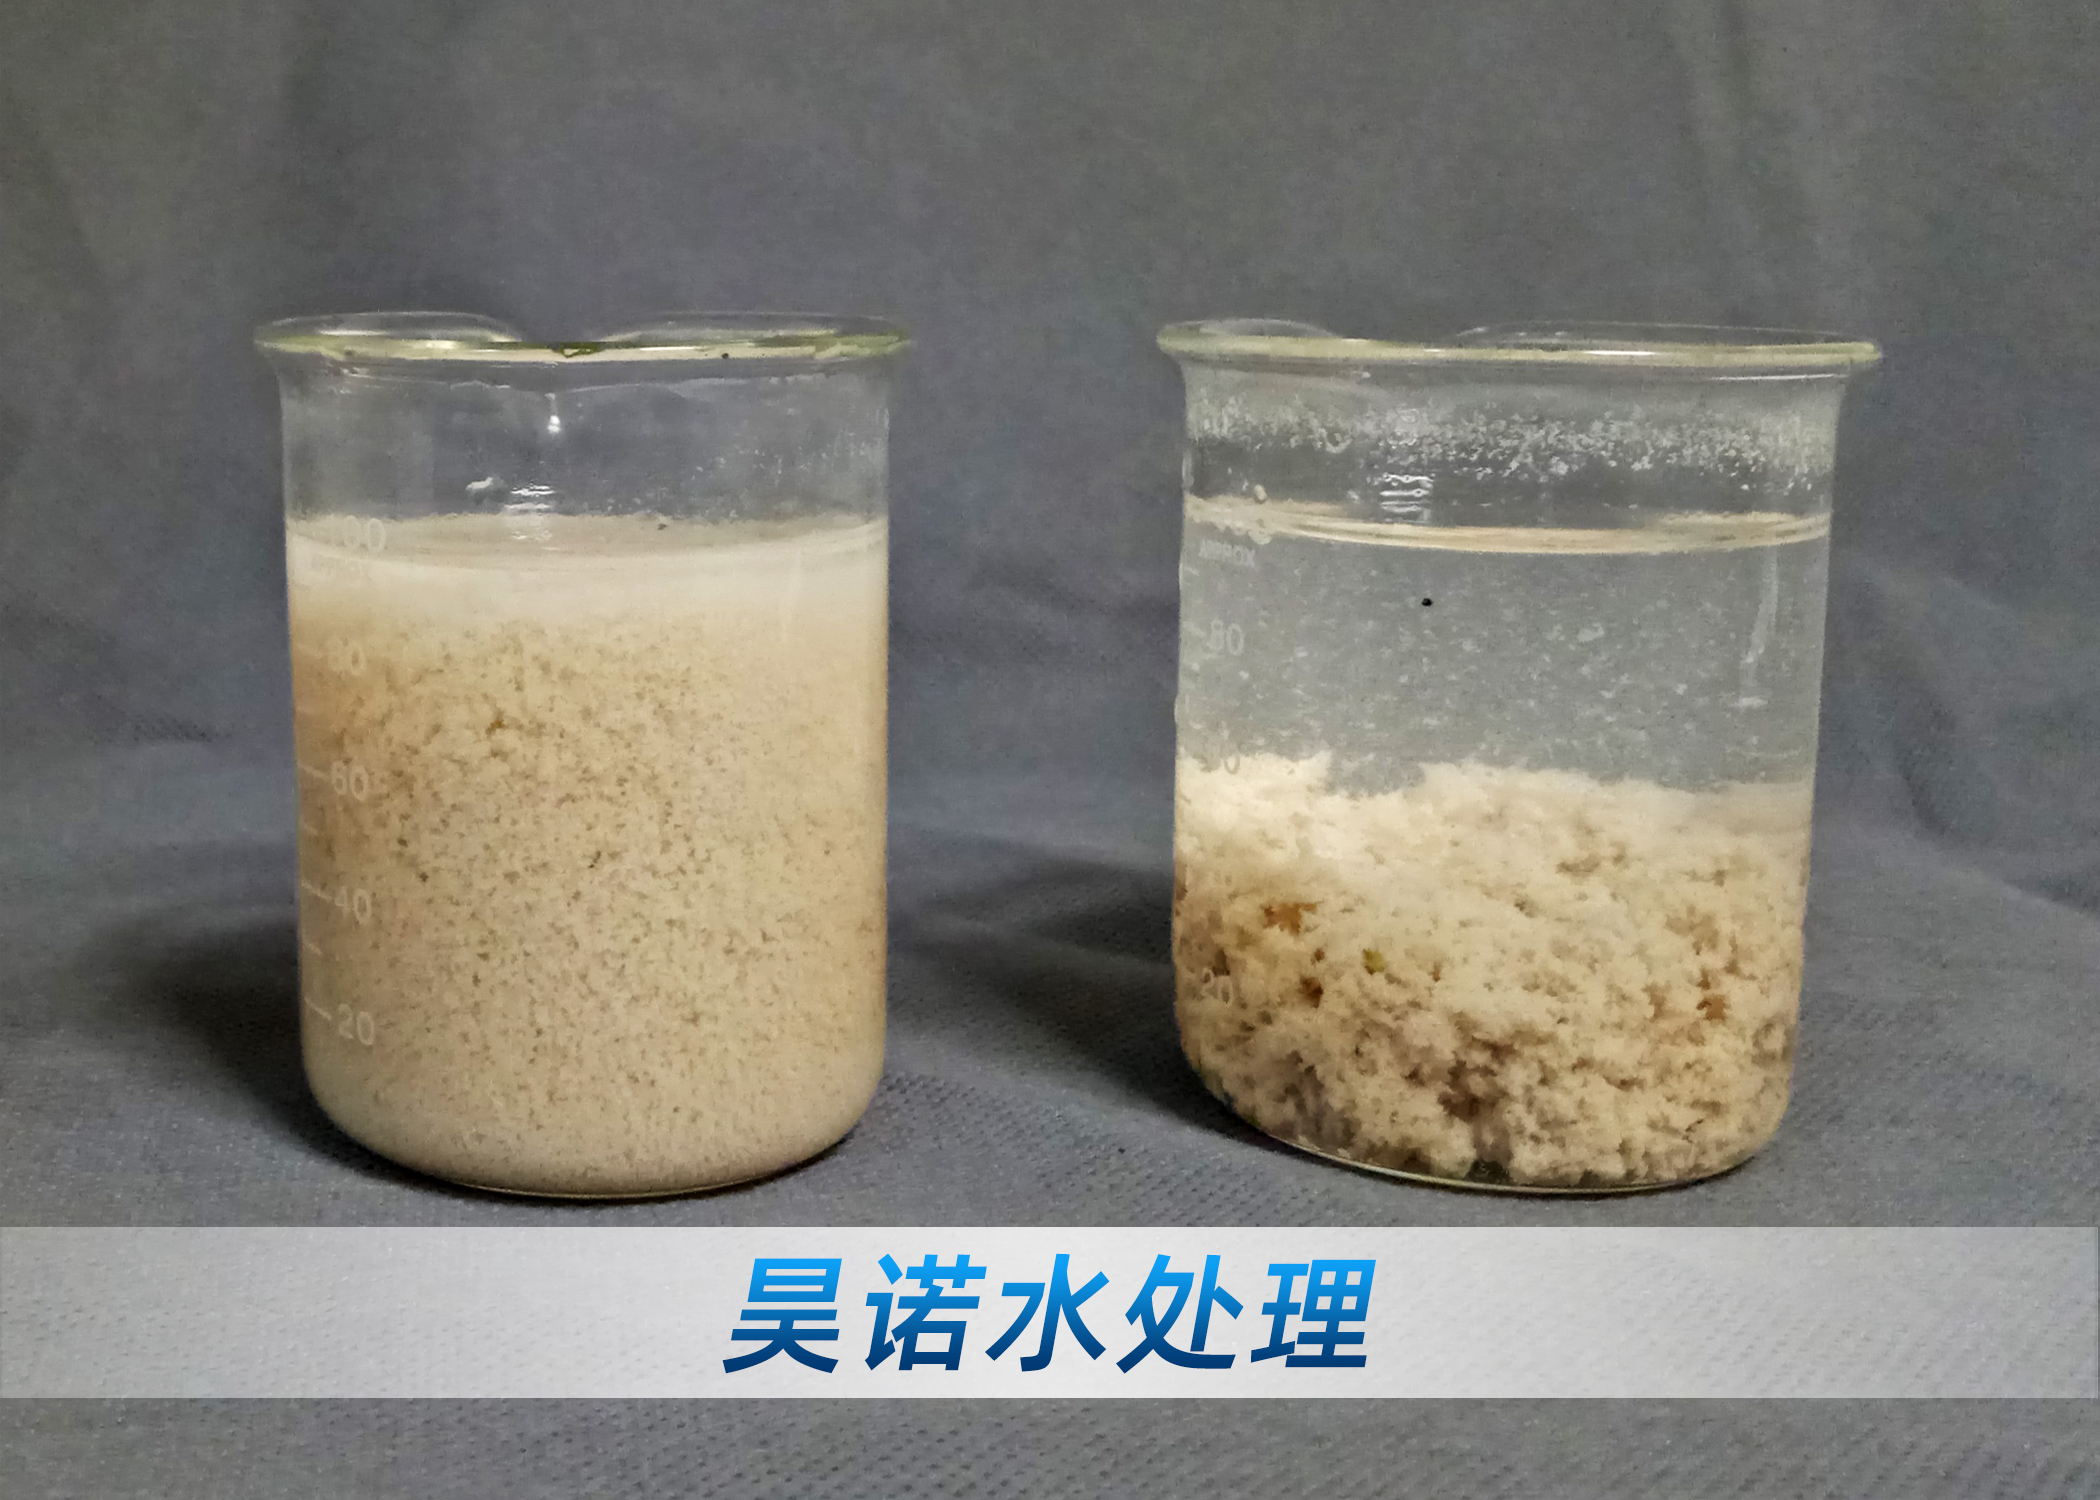
很多污水处理运维人员容易混淆破乳剂与普通混凝药剂,认为二者功能相近,可以相互替代使用,现场直接拿混凝药剂处理乳化废水,然后发现油水无法分层,处理效果达不到预期。虽然破乳剂和混凝药剂在使用形式上相近,都需要投加到废水反应池,经过搅拌之后产生絮体沉淀,但二者核心作用机理、分子结构、处理目标不同,适用场景有着明确边界,不能互相替换,充分分清二者差异,才能避免药剂误用带来的工艺故障。普通混凝药

五金研磨抛光工序会产出大量乳化废水,水体混合研磨油、抛光助剂、金属微细粉末,形成稳定性很强的乳化废水。废水外观大多呈灰白浑浊状态,微小油滴被表面活性剂包裹,同时混杂大量微米级别金属碎屑,单纯依靠自然静置,油分和金属粉末很难自主分离。一旦这类乳化废水直接进入生化处理系统,油脂会抑制微生物活性,细小金属粉末也会造成设备管路磨损堵塞。反应池搭配沉淀池,投加研磨破乳剂,是五金研磨行业主流预处理工艺,结合现
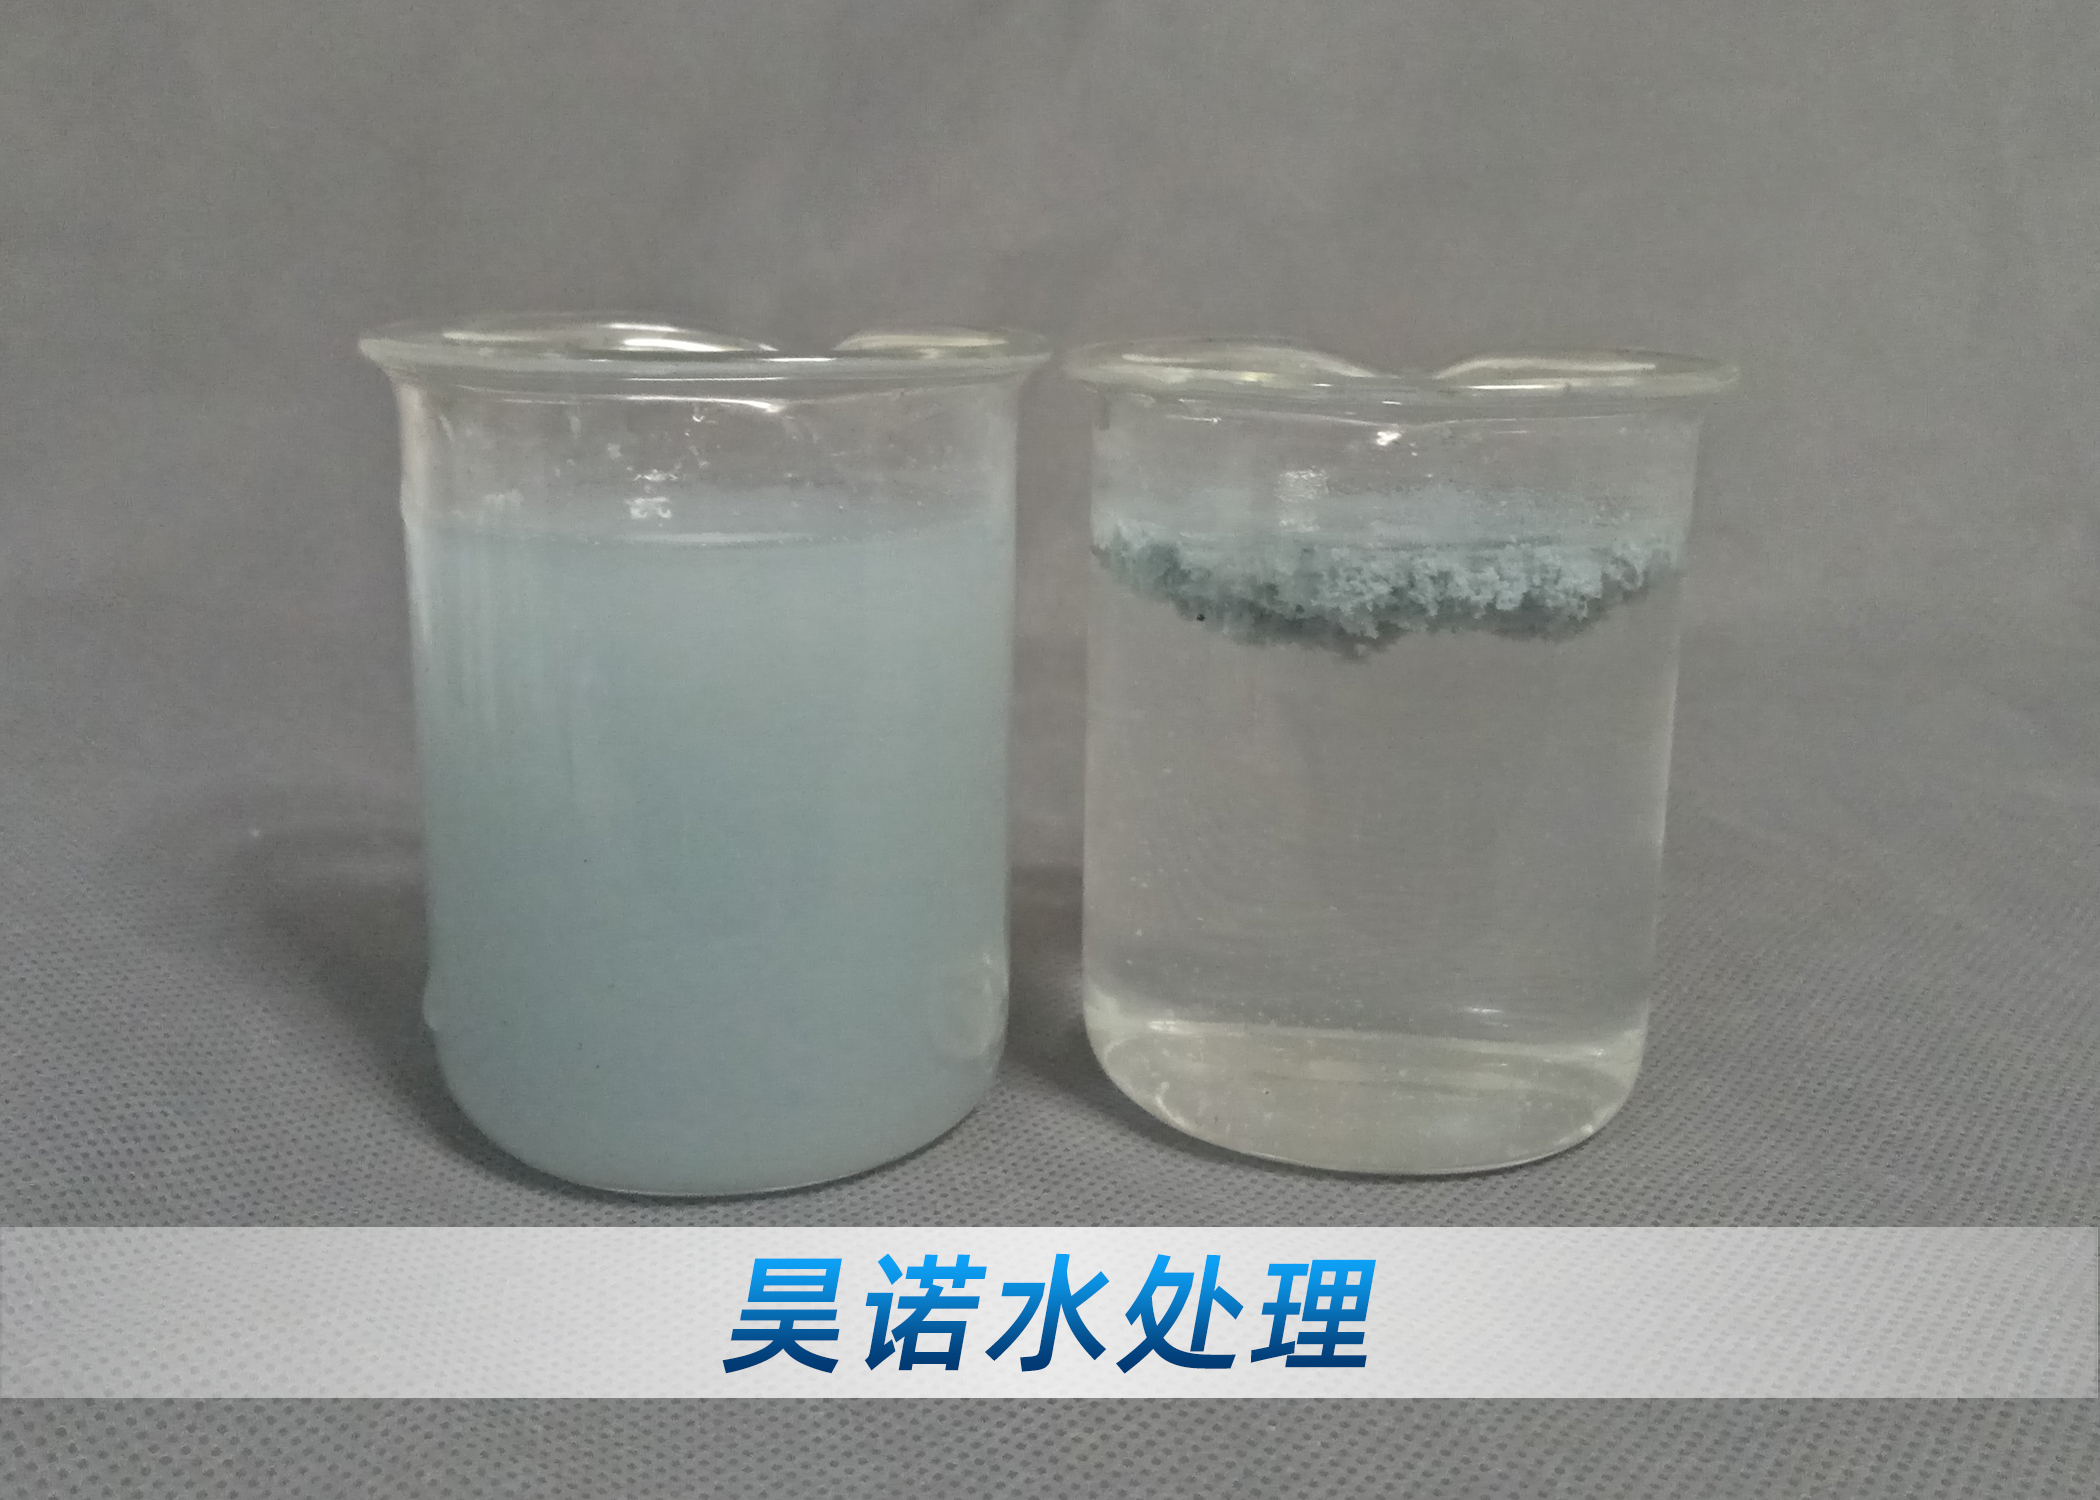
汽修、洗车服务产生的废水,含有机油、齿轮油、润滑油、车蜡、洗涤剂以及泥沙颗粒。洗车过程水流冲刷搅动,加上各类洗车洗涤剂作用,大量油脂形成稳定乳化废水。很多汽修洗车站点仅配置简易隔油池,仅可以去除表层大块浮油,乳化油无法被去除,出水油脂标,还容易造成管网结垢堵塞。采用破乳剂,隔油池与气浮机组合工艺,能够实现浮油与乳化油同步去除,满足废水预处理要求。废水先经过格栅与沉砂预处理单元,拦截泥沙、细小碎屑,
金属加工行业在车铣磨钻等生产工序中会大量使用切削液,切削液经过反复循环使用之后,会逐步混入金属碎屑、加工油污以及各类助剂,形成稳定性比较强的乳化废水。这类废水外观大多呈乳白浑浊状态,水体内部的油滴被表面活性剂严密包裹,依靠自然静置无法实现油水分离,如果直接送入后端生化系统,会对微生物产生较强抑制作用,造成整套污水处理系统运行失常,因此破乳预处理是该类废水处置不可跳过的核心环节。在整套处理流程当中,

现代化工业生产具备柔性化、多批次、多原料切换的生产特点,对应的生产废水水质工况始终处于动态变化之中,难以维持固定稳定的水质状态。生产原料的品类更替、生产工艺的优化调试、生产班次的交替运转、设备定期清洗排污等各类生产行为,都会直接引发废水水质的持续波动,使水体含油状态、酸碱属性、水体温度、杂质浓度与盐分含量不断发生变化,形成复杂多变的不稳定废水工况。传统常规破乳剂普遍存在工况适配性弱、环境敏感度高的
在工业污水处理的实际运维过程中,水质工况的动态波动是困扰众多企业的核心难题。工业生产流程并非一成不变,生产班次的交替切换、原材料的品类更换、生产工艺的调试优化以及设备运行状态的细微变化,都会直接引发生产废水水质的持续变动。其中,水体酸碱度、水温的频繁波动较为普遍,也是影响污水处理效果的关键因素。传统破乳剂作为油水分离的核心药剂,对水环境条件有着严苛的要求,自身环境适配能力薄弱,一旦水体酸碱状态、温

印刷包装、涂料生产车间清洗设备产生的油墨涂料废水,直观特征就是水体发黑发浑,表层漂浮油状悬浮物,常规水处理工艺只能单一去除油脂或降低色度,很难同步完成两项污染物处理,即便多次沉淀过滤,出水依旧发黑带油,排放检测难以达标,长期积存的废水还会在池内形成黑色黏稠污泥,清理、处置成本居高不下,是精细化工类企业水处理主要难点。油墨涂料废水成分十分复杂,体系内混合树脂、矿物油、有机色粉、各类表面活性剂,清洗搅